
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-10 Origine : Site


Les transporteurs lourds et les excavatrices opérant dans des environnements miniers extrêmes sont confrontés à un ennemi implacable : la poussière en suspension dans l’air. La réalité opérationnelle des conditions de poussière élevée oblige souvent les opérateurs à s'arrêter en milieu de travail, parfois toutes les trois heures, simplement pour souffler ou remplacer les filtres à air obstrués. Cette grave inefficacité perturbe les calendriers de production et expose les composants du moteur à une usure catastrophique. Les coûts cumulés liés aux charges élevées de poussière s'étendent bien au-delà des temps d'arrêt imprévus et des dépenses excessives de remplacement des filtres primaires. Lorsque la silice et les particules fines contournent les filtres surchargés, l'usure du moteur qui en résulte entraîne une panne prématurée. De plus, le nettoyage manuel des champs présente un danger caché, poussant souvent la poussière directement vers le côté propre de l'admission du moteur. Passer d'une tactique de survie réactive, équipe par équipe, à un processus de maintenance prévisible et programmé nécessite de séparer les débris avant qu'ils n'atteignent le boîtier d'admission. Intégrer un produit de qualité industrielle le pré-filtre à air pour équipement minier constitue cette première ligne de défense.
Les cycles de service sévères dans les opérations minières à ciel ouvert et souterraines créent des environnements dans lesquels les filtres standards en cellulose ou synthétiques se bloquent en quelques heures. Les opérateurs qui conduisent des camions de transport de 400 tonnes ou d'énormes pelles hydrauliques sont souvent contraints d'effectuer des éruptions risquées et répétitives sur le terrain pour maintenir les machines en marche. Cette interruption constante rompt les calendriers de production et crée des risques importants pour la sécurité sur le site. Lorsqu'une machine s'arrête sur la route de transport pour l'entretien des filtres, l'ensemble du cycle de la flotte se dégrade. Le chargeur attend, le concasseur tourne à vide et la cible de changement de vitesse glisse hors de portée.
L’arrêt de la production pour entretenir les filtres entraîne des coûts cachés importants. La perte de tonnage horaire et les temps d’arrêt des opérateurs érodent rapidement l’efficacité du site. De plus, le nettoyage des filtres standards avec de l'air comprimé provoque souvent des micro-déchirures dans le média. Les mécaniciens sur le terrain disposent rarement de buses d'air régulées, ce qui signifie qu'elles frappent le papier filtre à plus de 100 PSI. Cela fait des trous directement à travers les fibres, réduisant considérablement leur durée de vie et compromettant leur capacité à arrêter les fines particules. La saleté a alors un chemin direct vers le collecteur d’admission.
L'ingestion de poussière initie un processus de dégradation rapide au sein des moteurs à combustion interne. La silice contournée et les fines particules agissent comme une pâte abrasive une fois mélangées à l'huile moteur. Cette pâte raye les parois des cylindres, use les segments de piston et érode les roues du compresseur du turbocompresseur. Vous pouvez souvent voir les résultats lors d’une analyse d’huile, où des niveaux élevés de silicium et de fer indiquent que la saleté contourne le système d’admission et ronge le moteur de l’intérieur. Cette usure mécanique accélère le besoin de révisions majeures du moteur, mettant les actifs hors ligne pendant des semaines.
Les filtres à air OEM standard à un ou deux étages présentent des limites physiques lorsqu'ils sont exposés à de fortes poussières de mines ambiantes. Ils sont conçus pour les environnements industriels typiques, et non pour les charges de particules extrêmes générées par les opérations continues de dynamitage, de chargement et de transport. S'appuyer uniquement sur ces filtres garantit une défaillance prématurée des composants et des budgets de maintenance croissants. Un filtre standard n'a tout simplement pas la capacité de rétention nécessaire pour survivre à un quart de travail de 12 heures dans un environnement sec et venteux sans étouffer le moteur d'oxygène.
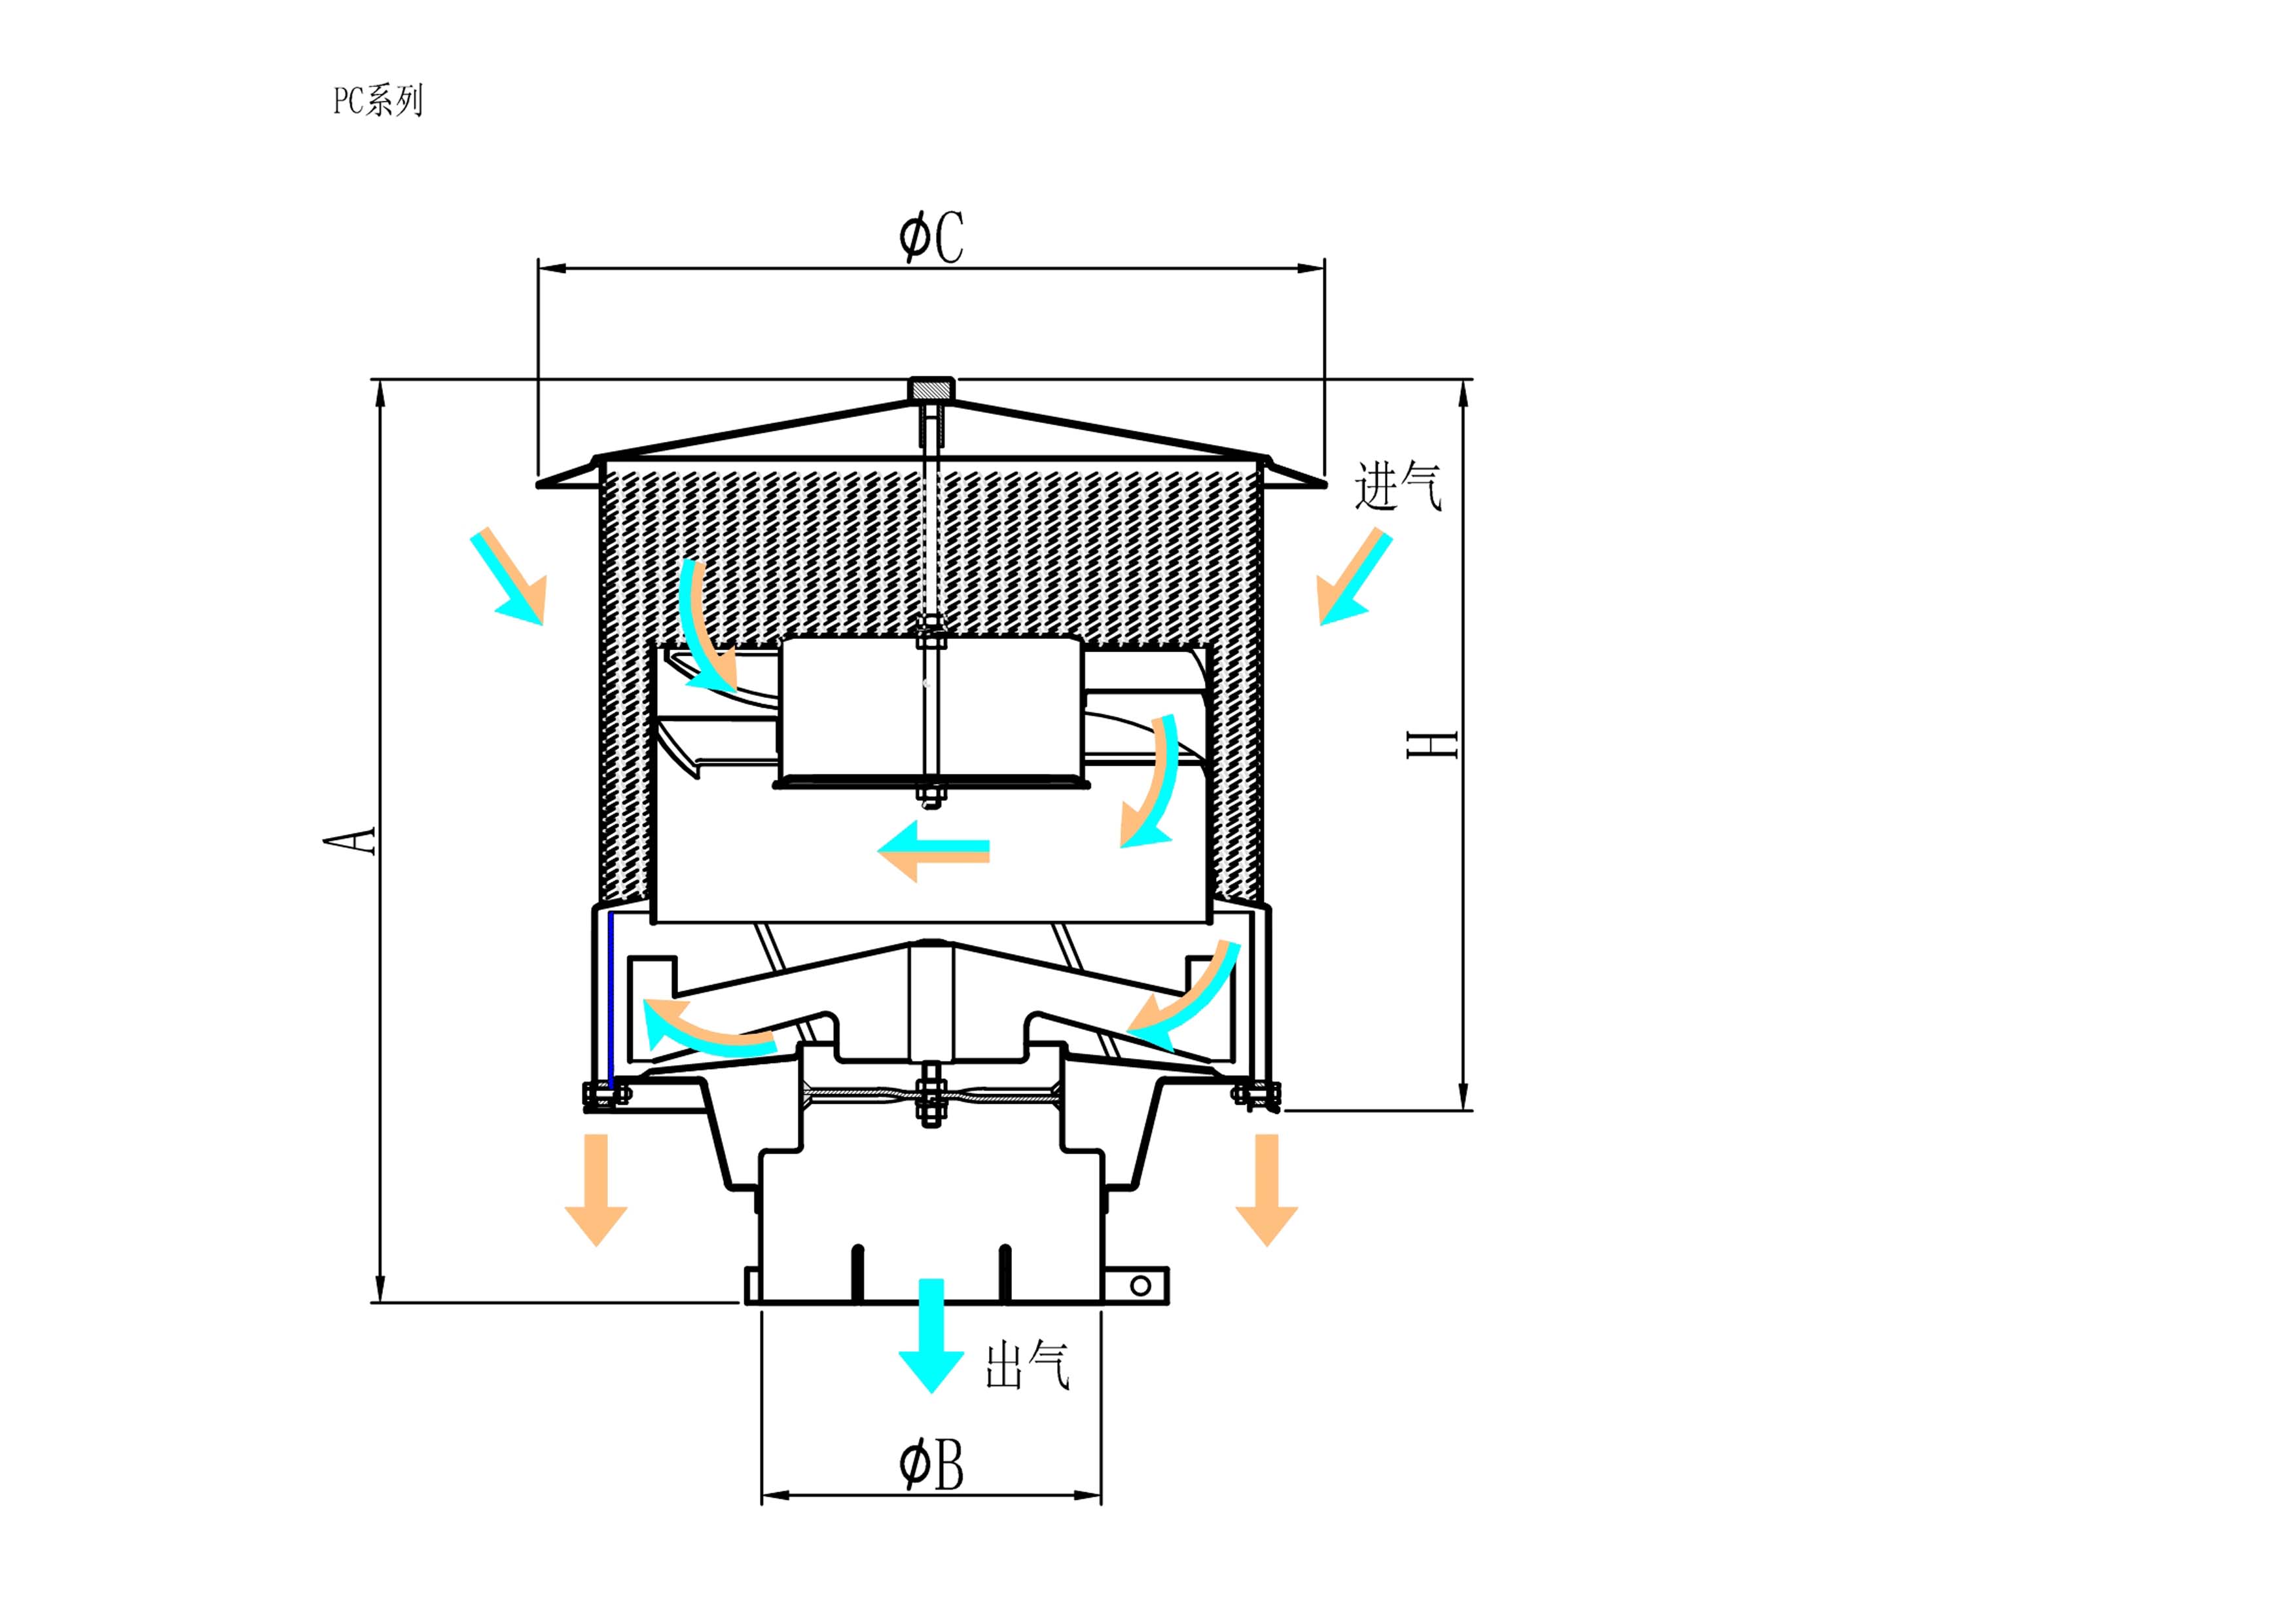
UN Le séparateur de poussière d'équipement minier s'appuie sur la physique de la force centrifuge pour protéger le moteur. L'air entrant est tourné rapidement via des aubes statiques ou des rotors situés au point d'admission. Cette action de rotation force les particules plus lourdes, telles que la saleté, les sédiments et l'humidité, vers l'extérieur contre les parois du boîtier, les séparant du flux d'air principal. La saleté étant plus lourde que l’air, elle ne peut pas effectuer le virage serré nécessaire pour pénétrer dans le tube central.
Une fois séparé, l’air pur est acheminé vers le centre de l’unité et dirigé vers l’admission du moteur. Simultanément, les contaminants ségrégués sont continuellement expulsés par les ports de décharge ou les conduites de récupération. Les séparateurs haut de gamme gèrent la poussière de silice sèche, les gouttelettes d'eau et la neige ou la glace hivernale sans se boucher, garantissant un fonctionnement continu sur plusieurs phases. Cette séparation mécanique se produit instantanément et en continu, quelle que soit la quantité de poussière présente dans l’air.
Les pré-purificateurs atmosphériques passifs s'appuient strictement sur le vide d'admission généré par le moteur pour faire tourner l'air et éjecter la poussière par les fentes d'évacuation. Ces systèmes sont simples, ne nécessitent aucune alimentation externe et sont efficaces dans des environnements moyennement à fortement poussiéreux. Ils sont souvent installés directement sur le boîtier du filtre à air, remplaçant le capuchon anti-pluie standard. Parce qu’ils n’ont aucune pièce mobile autre qu’un rotor interne sur certains modèles, ils sont très fiables.
Les systèmes de récupération actifs entraînés par les gaz d'échappement utilisent la vitesse des gaz d'échappement et une connexion d'éjecteur pour extraire la poussière du pré-filtre et l'expulser à travers le flux d'échappement. Le choix entre les systèmes passifs et actifs dépend du cycle de service de la machine, de l'espace du compartiment moteur et de la concentration de poussière ambiante. Les systèmes actifs offrent généralement une efficacité plus élevée dans les conditions les plus extrêmes, mais nécessitent une installation plus complexe impliquant des canalisations en acier acheminées vers le silencieux.
| Type de système | Mécanisme | Meilleure application | Complexité d’installation |
|---|---|---|---|
| Inertiel passif | L'aspirateur d'admission fait tourner l'air et éjecte la poussière via les fentes. | Poussière modérée à forte, chargeuses, bulldozers | Faible (remplacement direct du capuchon anti-pluie) |
| Récupération active | La vitesse d'échappement aspire la poussière via la valve d'éjection | Poussière extrême, gros camions de transport, foreuses de trous de mine | Élevé (nécessite un acheminement des gaz d'échappement) |
Correspondant à la plage de fonctionnement optimale du Le préfiltre du moteur des machines minières au CFM maximum du moteur est la mesure la plus critique absolue pour éviter une panne du système. Le pré-filtre doit gérer le volume d’air spécifique requis par le moteur à pleine charge. Si vous installez une unité conçue pour 500 CFM sur un moteur qui tire 1 200 CFM, vous étoufferez le moteur, augmenterez la température des gaz d'échappement et causerez de graves dommages.
Le calcul du CFM requis implique d'évaluer les configurations de cylindrée du moteur, de régime et de turbocompresseur. Un calcul précis garantit que le pré-nettoyeur génère une force centrifuge suffisante pour séparer la poussière sans restreindre le flux d'air vers le moteur. Les mécaniciens doivent suivre un processus strict pour déterminer ceci :
Les matériaux de construction dictent la durée de vie du pré-nettoyeur dans les environnements miniers difficiles. Les boîtiers en acier et en aluminium de forte épaisseur offrent une protection robuste contre les impacts physiques, tandis que les polymères composites à fort impact et stabilisés aux UV offrent une excellente durabilité avec un poids réduit. Dans une fosse où les roches volantes et les débris sont courants, les plastiques fragiles se briseront en quelques semaines.
L’intégrité structurelle est nécessaire pour survivre aux vibrations continues à basse fréquence, aux impacts directs des ballasts volants et aux fluctuations extrêmes de température. L'unité doit rester solidement montée et entièrement scellée sous des contraintes opérationnelles sévères. Un boîtier fissuré permet à l'air non filtré de contourner la chambre de séparation, ce qui va à l'encontre de l'objectif même de l'installation. Les colliers de serrage robustes et les supports de montage renforcés ne sont pas négociables.
Les modèles autonettoyants et sans entretien utilisent une éjection continue pour éliminer la poussière, éliminant ainsi le besoin d'intervention de l'opérateur. Ces unités rejettent la saleté dans l’atmosphère ou par les gaz d’échappement aussi vite qu’elles l’ingèrent. En revanche, les collecteurs traditionnels à bol nécessitent une vidange manuelle à intervalles réguliers, l'opérateur détachant un bol en plastique et déversant la saleté.
Les collecteurs manuels de type bol comportent un risque opérationnel élevé. S'ils sont négligés, ils peuvent se fissurer, déborder ou réentraîner la poussière directement dans le système d'admission, annulant ainsi complètement les avantages du pré-nettoyant. Dans une exploitation minière très active, le recours au déversement manuel des bols est un point d'échec garanti. Les opérateurs oublient, les cuves se remplissent en une heure et le moteur ingère une motte concentrée de saleté.
De fines poussières minières conductrices en suspension dans l'air se déposent sur les interrupteurs, les panneaux de commande et les variateurs de vitesse. Cette accumulation provoque des courts-circuits statiques et des pannes électriques prématurées, éteignant les équipements critiques. Les machines minières modernes s'appuient fortement sur les réseaux de bus CAN, les ECM et les systèmes de contrôle automatisés. Lorsque la poussière de silice recouvre ces circuits imprimés, elle emprisonne la chaleur et l'humidité, entraînant un comportement erratique de la machine et des arrêts soudains.
Les souffleurs et pressuriseurs spécialisés pour le nettoyage de l'air jouent un rôle essentiel pour maintenir les boîtiers électroniques exempts de poussière et frais. En maintenant un environnement à pression positive avec de l'air pré-purifié, ces systèmes empêchent la pénétration de poussière et protègent les composants sensibles. Un micro-pré-nettoyeur dédié monté sur l'armoire électrique garantit que seul l'air ambiant propre est poussé dans l'enceinte, éloignant ainsi la poussière des joints de porte.
L'intégration d'un pré-purificateur d'air pour les cabines des équipements miniers protège les opérateurs de la silice cristalline respirable (RCS). Cette intégration est essentielle pour répondre aux normes strictes de qualité de l'air MSHA et OSHA et garantir la santé des opérateurs. L'inhalation de poussière de silice entraîne la silicose, une grave maladie pulmonaire professionnelle. Un filtre à air d'habitacle standard se bouchera rapidement, provoquant une chute de la pression dans l'habitacle et permettant à la poussière de s'infiltrer à travers les joints de porte et les planchers.
L’air pré-nettoyé et pressurisé de la cabine réduit également le colmatage du noyau de l’évaporateur CVC. Cela réduit les coûts de maintenance de la climatisation de la cabine et garantit que le système fonctionne efficacement tout au long du quart de travail. Lorsque le noyau de l'évaporateur se bouche avec de la boue, la climatisation tombe en panne, créant un environnement de travail insupportable et dangereux pour l'opérateur. Un pré-nettoyant élimine les grosses saletés avant qu'elles n'atteignent le filtre d'habitacle, gardant ainsi le courant alternatif froid.
Une comparaison structurée révèle des économies significatives lors de la transition des remplacements hebdomadaires des éléments primaires et secondaires vers des calendriers trimestriels ou semestriels. La réduction de l’achat, du remplacement et de l’élimination des filtres a un impact direct sur les résultats. Les opérations minières consomment des milliers de filtres chaque année. Prolonger la durée de vie d'un filtre primaire de 200 $ de 50 heures à 500 heures entraîne des réductions massives des dépenses en consommables.
| métrique opérationnelle | Configuration de filtration standard | Configuration intégrée du pré-nettoyeur |
|---|---|---|
| Durée de vie du filtre primaire | 50 à 100 heures | 500 - 1000 heures |
| Fréquence d'entretien | Quotidien / Equipe par Equipe | PM mensuel/programmé |
| Risque de contournement de la poussière | Élevé (en raison de manipulations fréquentes) | Faible (système scellé) |
| Volume d'élimination du filtre | Excessif | Minimal |
L'élimination de la maintenance des filtres à mi-équipe convertit les interventions quotidiennes ou d'équipe en équipes en intervalles de maintenance mensuels programmés. Le retour financier de cette main d’œuvre récupérée et de l’augmentation de la disponibilité des machines est substantiel, permettant aux équipements de déplacer plus de tonnage par jour. Chaque minute où un camion de transport reste inactif pendant qu'un mécanicien fait sauter un filtre représente une perte de revenus. En gardant la machine dans la terre, le site maximise son retour sur actifs.
De plus, les mécaniciens sont libres d'effectuer une véritable maintenance préventive plutôt que de réagir aux alarmes d'obstruction du filtre. Ce passage d’une lutte réactive contre les incendies à une maintenance proactive améliore la santé globale de la flotte. Les heures de travail précédemment gaspillées en remplacement de filtres peuvent être redirigées vers l'inspection des trains de roulement, la vérification des pressions hydrauliques et la prévention des pannes majeures.
Les dépenses d'investissement initiales liées à la modernisation des pré-nettoyeurs avancés doivent être mises en balance avec les coûts différés des reconstructions prématurées du moteur. La protection du moteur empêche le remplacement du turbocompresseur et évite les pénalités de consommation de carburant causées par une restriction d'air sévère. Un filtre à air restreint oblige le moteur à travailler plus fort pour aspirer l'oxygène, modifiant ainsi le rapport air/carburant. Il en résulte du carburant non brûlé, de la fumée noire et des parois de cylindre lavées.
Une reconstruction du moteur d’une grosse pelle minière peut facilement dépasser les six chiffres et mettre la machine hors service pendant des semaines. En arrêtant la saleté à l'admission, le pré-nettoyant garantit que le moteur atteint ses heures de cycle de vie ciblées. L'huile reste propre plus longtemps, les roulements du turbo survivent et la compression reste forte. Le retour sur investissement de l’économie d’un seul moteur dépasse de loin le coût d’équiper l’ensemble de la flotte de pré-nettoyeurs.
Une unité surdimensionnée ne parvient pas à générer la force centrifuge nécessaire car la vitesse de l’air est insuffisante. Cela permet aux poussières lourdes de contourner le séparateur et de se déplacer directement vers le filtre primaire, rendant le pré-nettoyeur inefficace. Les rotors internes ou les aubes statiques nécessitent une vitesse d'air spécifique pour faire tourner la saleté vers l'extérieur. Si le boîtier est trop grand pour la puissance CFM du moteur, l'air se déplace trop lentement et la saleté tombe simplement à travers le tube central.
À l’inverse, une unité sous-dimensionnée crée une restriction d’air élevée, provoquant un manque d’air du moteur. Cela entraîne une augmentation de la température des gaz d'échappement (EGT), une perte de puissance et une consommation excessive de carburant, endommageant finalement le moteur. Le turbocompresseur survitessera en essayant d'aspirer l'air à travers la restriction, ce qui entraînera une panne catastrophique du turbo. La taille doit être exacte, basée sur des calculs mathématiques et non sur des conjectures.
Les contraintes d'espace présentent des risques importants lors de l'installation. Les dégagements du capot, la géométrie complexe des canalisations d'admission et la nécessité de supports de montage techniques doivent être pris en compte pour éviter la fatigue du métal et garantir un ajustement sécurisé. De nombreuses machines modernes sont dotées de capots inclinés pour plus de visibilité, laissant très peu de place pour un grand boîtier de pré-nettoyeur. La fabrication sur mesure de tubes d'admission est souvent nécessaire pour acheminer l'air correctement sans créer de coudes brusques à 90 degrés qui restreignent le débit.
Il est essentiel de garantir un système d’admission 100 % étanche après l’installation. Toute fuite de vide permettra à l'air non filtré de contourner le système, attirant la poussière directement dans le moteur. Les mécaniciens doivent utiliser des tuyaux à bosse en silicone de haute qualité, des colliers de serrage à couple constant et tester la pression de l'ensemble du conduit d'admission après l'installation. Une seule pince desserrée derrière le pré-filtre détruira un moteur en quelques jours.
L'installation et la surveillance de jauges de restriction mécaniques ou électroniques (manomètres) établissent des lignes de base après l'installation. Ces indicateurs fournissent des données claires sur la charge du filtre et les performances du système. Vous ne pouvez pas gérer ce que vous ne mesurez pas. Une jauge de restriction indique à l'équipe de maintenance exactement quand le filtre principal doit réellement être remplacé, éliminant ainsi la pratique inutile consistant à changer les filtres en fonction des jours calendaires.
L'intégration d'inspections visuelles des ports d'admission et de décharge du pré-nettoyeur dans les visites quotidiennes standard de l'opérateur garantit que le système reste exempt de gros débris et fonctionne correctement. Les opérateurs doivent vérifier s'il y a des sacs en plastique, des feuilles ou de la boue épaisse déposée sur la grille d'admission. Une vérification visuelle rapide garantit que le pré-nettoyant respire librement et que les ports d'éjection ne sont pas obstrués par de l'argile humide.
R : Un pré-nettoyant de haute qualité peut prolonger la durée de vie du filtre primaire jusqu'à 10 fois en éliminant plus de 90 % de la poussière et des débris lourds avant qu'ils n'atteignent le support filtrant.
R : Oui, les pré-nettoyeurs centrifuges avancés séparent efficacement les gouttelettes d'eau, la neige et la glace, les empêchant d'atteindre le filtre primaire et de provoquer des obstructions.
R : Souffler les filtres avec de l'air comprimé crée souvent des micro-déchirures dans le média, permettant aux fines particules de contourner le filtre et de provoquer une usure importante du moteur.
R : Un pré-filtre surdimensionné n'a pas la vitesse d'air nécessaire pour générer une force centrifuge suffisante, permettant à la poussière de contourner le séparateur et de charger le filtre primaire.
R : Lorsqu'ils sont correctement dimensionnés pour répondre aux exigences CFM du moteur, les pré-filtres ne restreignent pas le flux d'air et ne provoquent pas de perte de puissance.
R : Les systèmes de récupération des gaz d'échappement sont très efficaces dans des conditions de poussière extrêmes car ils extraient activement la poussière du pré-nettoyeur, mais ils nécessitent une installation plus complexe que les modèles passifs.
R : Oui, des pré-nettoyeurs et pressuriseurs spécialisés peuvent être installés sur des machines plus anciennes pour protéger les cabines et les boîtiers électroniques de la pénétration de la poussière.
