
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-16 Origine : Site


Imaginez ceci : vous venez de passer six heures à bloquer et à préparer méticuleusement un panneau. Vous appliquez la couche de base parfaite, pour ensuite constater avec une consternation absolue que des fisheyes et des plumes de poussière en forme de cratère gâchent la couche transparente finale. L’air comprimé pur est intrinsèquement chaud, humide et chargé de débris microscopiques. Par conséquent, un système de purification pneumatique hautement sophistiqué constitue votre ligne de défense ultime.
Dans ce guide complet, nous explorerons les normes de pureté exactes requises pour des finitions impeccables. D'un point de vue technique, nous détaillerons comment configurer la configuration pneumatique optimale pour protéger le débit et les marges bénéficiaires de votre atelier.
Lors de l’évaluation du succès d’un projet de finition, les techniciens donnent souvent la priorité au réglage mécanique du pistolet pulvérisateur et à la composition chimique du revêtement. Cependant, le fluide pneumatique délivrant ce matériau est tout aussi critique. Opérer sans système de filtration dédié introduit des risques graves, souvent irréversibles, pour la finition finale. Ignorer La qualité de l'air comprimé entraînera inévitablement des retouches, des heures de travail gaspillées et un gaspillage de matériaux.
Les compresseurs d'air ingèrent l'air ambiant de l'atelier, qui abrite naturellement de la poussière, de l'humidité et des débris microscopiques. Lors de la compression, la concentration de ces impuretés monte en flèche. Si rien n’est fait, ils se manifestent par des défauts distincts et reconnaissables sur la pièce.
Par exemple, les fisheyes (petites ouvertures en forme de cratère dans la finition) sont presque exclusivement causées par des aérosols de silicone ou d'huile traversant la ligne. Étant donné que les compresseurs lubrifiés produisent naturellement des fuites, ces gouttelettes d'huile microscopiques se mélangent à la peinture et repoussent activement le revêtement. Des cloques et des rougeurs (nébulosité) se produisent lorsque la vapeur en suspension dans l'air refroidit et se condense à l'intérieur du tuyau. Lorsque cette eau liquide se mélange à des peintures à base de solvants ou à base d’eau, elle emprisonne l’humidité sous la surface de durcissement. Enfin, les particules solides comme le pollen ambiant et le tartre interne des tuyaux créent des bosses physiques, ou plumes , ruinant la douceur vitreuse attendue dans les couches transparentes haut de gamme.
La finition automobile s'oriente rapidement vers les couches de base à base d'eau en raison du renforcement des réglementations mondiales en matière de COV (composés organiques volatils). D'un point de vue technique, ces formulations modernes à base d'eau sont exceptionnellement impitoyables lorsqu'elles sont exposées aux impuretés pneumatiques. Même une fraction de goutte d’huile de compresseur entraînera une défaillance massive du revêtement. Cette tendance à l’échelle de l’industrie fait de la filtration de haute qualité en plusieurs étapes non seulement une mise à niveau facultative, mais un outil de survie obligatoire pour les ateliers de carrosserie modernes.
Pour obtenir des résultats de qualité professionnelle, « propre » ne peut pas rester un terme subjectif. Les industries de fabrication et de finition s'appuient sur des données empiriques et des références internationales pour définir les niveaux de pureté exacts.
L'Organisation internationale de normalisation a établi le cadre ISO 8573-1 pour classer la pureté pneumatique. Cette norme mesure trois contaminants spécifiques : les particules solides, l'eau et l'huile. Pour les peintures automobiles haut de gamme et les revêtements industriels sensibles, la fourniture doit généralement être conforme à la norme ISO 8573-1 classe 1 ou classe 2 pour l'huile et les particules, et au moins classe 4 pour l'eau. Atteindre ce niveau clinique d’air hautement purifié est impossible directement à partir d’un réservoir récepteur. Cela nécessite une configuration à plusieurs étages hautement sophistiquée, conçue pour intercepter les menaces microscopiques.
Comprendre comment se forment ces impuretés est la première étape cruciale pour les éliminer. Premièrement, le processus de compression génère une immense énergie thermique. Lorsque l’air chaud quitte la pompe et descend dans la tuyauterie, il commence à se refroidir rapidement. Cette baisse de température diminue la capacité de l'air à retenir l'humidité, provoquant la condensation de la vapeur en une accumulation de liquide. Deuxièmement, les compresseurs rotatifs à vis ou à pistons à injection d'huile utilisent des lubrifiants pour l'étanchéité et le refroidissement. Malgré les séparateurs internes, des traces d’huile en aérosol s’échappent inévitablement en aval. Enfin, l’environnement interne d’un système pneumatique se dégrade avec le temps. L'humidité provoque l'oxydation des réservoirs en acier et des tuyaux en fer, propulsant les flocons de rouille vers votre buse à grande vitesse.
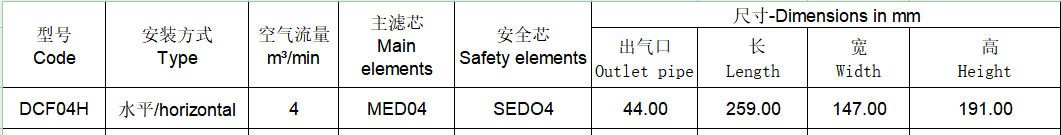
Un spécialiste Le filtre du pistolet pulvérisateur est un dispositif pneumatique de précision. Il est conçu pour éliminer les contaminants solides, liquides et vaporeux du flux immédiatement avant que le fluide n'entre dans la chambre d'atomisation.
Même si les conceptions varient selon les fabricants, les assemblages de niveau entreprise, tels que la série DCF avancée, partagent des caractéristiques industrielles spécifiques. Ils sont généralement dotés d'un boîtier robuste en aluminium moulé sous pression capable de résister à des pressions dynamiques allant jusqu'à 1,6 MPa (232 PSI). À l’intérieur, ils utilisent un déflecteur directionnel, un élément multimédia spécialisé (souvent fabriqué à partir de bronze fritté ou de microfibres de verre borosilicaté) et un mécanisme de drainage automatique à flotteur à la base du bol. Lorsque l'air comprimé pénètre dans le boîtier, il est forcé à travers le fluide, qui agit comme une barrière physique. L'air purifié continue vers la sortie, tandis que les débris et les liquides piégés tombent dans le bol de collecte.
Atteindre une pureté certifiée ISO nécessite plusieurs étapes. Aucun élément ne peut simultanément capter de l’eau en vrac, de la rouille importante et des aérosols ultra-fins.
Les filtres à particules constituent la première ligne de défense. Ils utilisent un élément poreux (généralement compris entre 5 et 40 microns) pour capturer les gros débris solides. Souvent associé à ce premier étage, un séparateur cyclonique utilise un déflecteur interne pour faire tourner le flux entrant. Cette force centrifuge projette de lourdes gouttelettes de liquide contre la paroi extérieure, où elles glissent dans le drain.
En revanche, les pièges mécaniques standards ne peuvent pas capter les fines brumes. C'est là que les filtres coalescents deviennent obligatoires. Utilisant une matrice dense de microfibres (généralement évaluées à 0,01 microns), ils forcent les aérosols microscopiques d’huile et d’eau à entrer en collision. Ces aérosols fusionnent en gouttelettes plus grosses jusqu'à ce qu'elles soient suffisamment lourdes pour tomber. Cette dernière étape est absolument cruciale pour une peinture au pistolet impeccable.
La sélection du bon équipement nécessite d'adapter les spécifications techniques de l'unité aux demandes volumétriques spécifiques de votre compresseur et de vos outils de pulvérisation. Haute efficacité la filtration de la peinture évite les défaillances catastrophiques du revêtement, mais seulement si elle est correctement dimensionnée.
| Étage du filtre | Indice de micron | Fonction principale | Meilleur emplacement d’application |
|---|---|---|---|
| Étape 1 : Piège à particules/eau | 5 à 40 microns | Élimine l'eau liquide en vrac, le tartre de rouille et les grosses poussières. | Fixé au mur, à au moins 25 pieds en aval du compresseur. |
| Étape 2 : Filtre coalescent | 0,01 micromètre | Élimine les aérosols d’huile microscopiques et la brume hydratante ultra-fine. | Fixé au mur, immédiatement après le piège Stage 1. |
| Étape 3 : Sécheur déshydratant (facultatif mais recommandé) | N/A (Chimique) | Absorbe la vapeur d'eau invisible, abaissant le point de rosée. | Fixation murale, spécifiquement pour les lignes de cabines de peinture dédiées. |
| Étape finale : mini filtre en ligne | Variable | Récupère les débris résiduels du tuyau (flocons de caoutchouc) juste avant l'atomisation. | Vissé directement sur la base du pistolet pulvérisateur. |
Lors de l’évaluation d’un achat, la cote en pieds cubes par minute (CFM) est primordiale. Les pistolets à haut volume et basse pression (HVLP) nécessitent un volume énorme pour atomiser correctement, souvent entre 12 et 16 CFM. Si votre unité de filtration n’est conçue que pour 10 CFM, cela créera un grave goulot d’étranglement. Cela affame l'outil, ce qui entraîne une finition mal atomisée et très texturée (peau d'orange). Vérifiez toujours que la capacité de débit du boîtier dépasse d'au moins 20 % les exigences maximales de votre outil pour tenir compte des chutes de pression dynamiques à travers le média filtrant.
Même le système à plusieurs étages le plus coûteux échouera de façon spectaculaire s’il est mal installé. La thermodynamique de l'air comprimé dicte des règles strictes en matière de tuyauterie et de placement.
Nous voyons constamment des magasins commettre l’erreur de monter l’unité primaire directement à côté de la pompe du compresseur. Lorsque l’air quitte la pompe, il fait incroyablement chaud, ce qui signifie que l’humidité existe uniquement sous forme de vapeur. Étant donné que les pièges mécaniques ne peuvent pas capter la vapeur, vous devez suivre la « règle de refroidissement ». Les unités murales doivent être installées à un minimum de 25 à 50 pieds en aval. Cette distance permet à l’air chaud de traverser la tuyauterie métallique et de se refroidir jusqu’à température ambiante. Par conséquent, la vapeur se condense en gouttelettes de liquide que le filtre peut réellement séparer.
Pour garantir des performances optimales, utilisez toujours des tuyaux rigides comme des tuyaux en cuivre, en aluminium ou pneumatiques spécialisés. Évitez le PVC (qui présente un risque d'éclatement important) et le fer noir standard (qui rouille abondamment). De plus, ne tirez jamais d’air du bas d’un conduit principal. Au lieu de cela, installez un raccord en « T » qui tire du haut du tuyau et l'achemine vers votre boîtier. Au-dessous de cette jonction, installez un goutte-à-goutte vers le bas avec un robinet à tournant sphérique manuel pour récupérer l'eau en vrac avant qu'elle n'atteigne le média filtrant. Enfin, vérifiez les flèches de direction du flux d'air gravées sur le boîtier ; l'installation d'une unité à l'envers détruira instantanément l'élément.
Les éléments multimédias sont des éléments strictement consommables. Au fil du temps, les pores microscopiques deviennent définitivement saturés d’huile, d’eau et de saleté. Si cela est négligé, cela conduit à une défaillance inévitable du système.
N'attendez pas une couche transparente abîmée pour inspecter votre installation. Surveillez votre système pour détecter les indicateurs de défaillance révélateurs. Si vous réglez votre régulateur à 29 PSI, mais qu'il chute à 15 PSI au moment où vous appuyez sur la gâchette, l'élément est probablement obstrué et restreint le débit. De plus, utilisez des indicateurs visuels. Les unités de coalescence haut de gamme comportent souvent des manomètres différentiels qui passent du vert au rouge à mesure qu'ils se bouchent. Si vous remarquez un film huileux à l'intérieur de votre durite, une brèche est déjà survenue.
Même si les calendriers de maintenance dépendent fortement de la durée de fonctionnement et de l'humidité ambiante, les normes de référence de l'industrie constituent un point de départ sûr. Les éléments particulaires standard de 5 microns nécessitent une inspection mensuelle et un remplacement tous les six mois. Il est essentiel que les éléments coalescents de 0,01 micron soient remplacés tous les trois à six mois. Une fois qu’un élément en verre borosilicaté est saturé d’huile de compresseur, il ne peut plus être récupéré.
Un débat répandu dans les forums automobiles porte sur les économies réalisées en soufflant un papier sale ou un élément synthétique avec de l'air comprimé. La réponse objective et scientifique est non. Les médias de filtration reposent sur un réseau de fibres microscopiques très précis pour piéger les particules. Le dynamitage de cette structure délicate avec 90 PSI déchire les fibres. Bien que cela puisse paraître plus propre à l’œil nu, vous avez effectivement soufflé des trous microscopiques directement à travers la barrière. Cela garantit que les contaminants passeront lors de votre prochaine séance de peinture. Remplacez toujours ; ne jamais exploser.
Même avec une installation robuste, les facteurs environnementaux ou l’usure mécanique peuvent occasionnellement provoquer des défauts. L’adoption d’une approche de diagnostic systématique et fondée sur des données probantes est cruciale pour identifier le point exact de l’échec.
L'eau reste le contaminant le plus répandu dans tout circuit pneumatique. Si des micro-trous apparaissent dans votre pelage transparent, cela signifie que l'eau liquide contourne activement vos défenses. Commencez par inspecter les mécanismes de vidange automatique. Une haute qualité Le séparateur d'humidité utilise des flotteurs internes pour évacuer l'eau collectée. Si ce flotteur est obstrué par des dépôts de rouille ou des boues d'huile émulsionnées, le bol se remplira complètement. L'air à grande vitesse récupérera ensuite l'eau restante et la transportera directement dans votre tuyau. De plus, évaluez les fluctuations extrêmes de la température ambiante. Si la température de l'atelier baisse considérablement pendant la nuit, la tuyauterie métallique agit comme un échangeur de chaleur, provoquant une condensation spontanée en aval de vos unités murales.
Une finition impeccable repose sur une atomisation précise, qui nécessite une pression dynamique stable. Les chutes de pression sont presque toujours causées par une restriction physique dans le trajet du flux d'air. Lors du diagnostic, les éléments filtrants saturés sont le principal suspect. À mesure que les particules solides aveuglent de manière permanente les pores microscopiques d’un filtre coalescent, la surface effective diminue, entraînant une perte significative de pression en aval. Vous pouvez également inspecter le régulateur lui-même. Au fil du temps, la dégradation chimique peut rigidifier le diaphragme interne en caoutchouc, empêchant la vanne de s'ouvrir complètement lorsqu'un débit dynamique est requis.
Avant de mélanger votre peinture, effectuez un simple test de base. Prenez un miroir propre, un morceau de verre ou du papier test spécialisé pour la qualité de l'air. Tenez votre pistolet pulvérisateur (sans le pot de peinture attaché) à environ deux pouces de la surface et soufflez de l'air droit à 90 PSI pendant 30 à 60 secondes. Inspectez attentivement la surface sous un bon éclairage. Les anneaux de condensation, les gouttelettes d'eau ou les taches huileuses indiquent que votre système de filtration a été violé et nécessite un entretien immédiat.
La pulvérisation d’une couche transparente avec de l’air brut et non filtré garantit presque une finition compromise. Vous rencontrerez probablement de graves éclats de solvant, des micro-cloques et des yeux de poisson, car les aérosols d'huile repoussent activement les résines du revêtement transparent. De plus, la rouille microscopique et la poussière de la tuyauterie s'incrustent dans le vernis humide, créant une surface rugueuse et texturée (pointes) qui nécessite des heures de ponçage humide agressif et de composition pour être corrigée.
Oui, c’est absolument obligatoire pour les candidatures professionnelles. Vider votre réservoir quotidiennement est une habitude essentielle, mais cela n'élimine que « l'eau en vrac » – le liquide qui a déjà précipité et s'est accumulé au fond. L’air situé au-dessus de cette masse d’eau reste à 100 % d’humidité relative. Lorsque cet air hautement saturé quitte le réservoir et descend dans vos canalisations, il continue de se refroidir, forçant la vapeur en suspension à se condenser en de nouvelles gouttelettes de liquide directement à l'intérieur de vos conduites. Un séparateur dédié est nécessaire pour intercepter cette condensation nouvellement formée.
Non, s'appuyer sur un filtre d'outil standard pour un travail de finition est une erreur critique. Les unités standard, souvent évaluées à 40 microns, sont conçues exclusivement pour capturer les gros débris solides et l'eau liquide lourde afin d'éviter le grippage des clés à chocs. Ils ne peuvent pas arrêter les aérosols d’huile microscopiques ou les fines brumes d’eau. Les compresseurs lubrifiés contournent constamment un fin brouillard d'huile (souvent inférieur à 1 micron) dans le flux d'air. Pour atomiser les revêtements en toute sécurité, vous devez utiliser une configuration comprenant un élément coalescent de 0,01 micron.
Il n’existe pas de « meilleur » classement en microns, car une purification appropriée nécessite une méthodologie par étapes. La première étape doit être un filtre à particules de 5 microns et un piège à eau pour éliminer les liquides en vrac, le tartre des tuyaux et les grosses poussières. La deuxième étape doit être un filtre coalescent de 0,01 micron, qui est alors libre de se concentrer entièrement sur le piégeage des aérosols d'huile microscopiques et de la vapeur d'humidité ultrafine sans être obstrué prématurément par de gros débris.
Une unité en ligne jetable doit être fixée directement à la base du pistolet à peinture, servant de défense absolue au point d'utilisation final. Il doit être enfilé dans l’entrée d’air, immédiatement avant le mini-régulateur. Cet emplacement est essentiel car les tuyaux flexibles en caoutchouc se dégradent avec le temps en raison de l'exposition aux UV et de l'usure physique, libérant des flocons de caoutchouc microscopiques directement dans le flux d'air propre. Placer le filtre en ligne directement sur l'outil intercepte tous les débris générés par le tuyau lui-même.
En fin de compte, l’intégrité structurelle et la perfection esthétique de votre projet de finition dépendent entièrement de la pureté de votre alimentation pneumatique. Faire fonctionner un compresseur nu garantit des finitions abîmées, des retouches frustrantes et un gaspillage de matériaux. En installant un système de filtration fiable à plusieurs étages, vous protégez activement votre dur travail des effets dévastateurs de l'huile microscopique, de l'eau et des particules.
Ne jouez pas avec votre prochain projet professionnel. Si vous rencontrez des finitions incohérentes ou des chutes de pression fréquentes, il est temps d'évaluer votre infrastructure pneumatique. Améliorez votre atelier dès aujourd'hui avec des solutions de purification de qualité industrielle et conformes aux normes ISO de Sykingtech pour garantir une finition impeccable, semblable à celle du verre, à chaque fois.
