
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-23 Origine : Site


Imaginez-vous entrer dans votre usine de production un lundi matin chargé. Vous entendez votre compresseur d’air se mettre à rude épreuve. Pendant ce temps, les outils pneumatiques sur la chaîne de montage ne parviennent pas à enfoncer les fixations. Ce scénario est une frustration fréquente et coûteuse pour les opérateurs industriels. Souvent, la cause première de cette inefficacité massive n’est pas une défaillance mécanique catastrophique du bloc compresseur. Il s’agit plutôt de la négligence d’un accessoire apparemment mineur : le système de filtration d’admission.
Bien qu’elle puisse paraître simple, cette barrière constitue la première ligne de défense absolue contre la contamination atmosphérique. Ignorer son entretien initie un effet domino destructeur. Cela entraîne inévitablement de graves rayures internes, une dégradation de l’huile et des temps d’arrêt coûteux du système. Pour protéger vos équipements industriels et maintenir des performances optimales, vous devez comprendre les mécanismes exacts à l’origine des blocages. Reconnaître les signes d'avertissement empiriques et mettre en œuvre des solutions d'ingénierie fiables restaureront la vitalité de votre système pneumatique.
Avant de diagnostiquer la manière dont les blocages se produisent, il est essentiel d’établir une compréhension de base des mécanismes de filtration. Dans toute configuration pneumatique, ce composant dicte la qualité et le volume de l'air entrant dans la chambre de compression.
Un compresseur industriel fonctionne en aspirant continuellement de l’air ambiant. Il réduit le volume physique de cet air et le stocke sous haute pression. L’air d’une usine n’est jamais entièrement pur. Il transporte des millions de particules microscopiques, d’aérosols et de gouttelettes d’humidité en suspension dans l’air. L'objectif premier du L'élément filtrant sert à capturer ces contaminants invasifs avant qu'ils ne brisent les vannes internes.
Lorsqu'un support propre est en place, il facilite une circulation fluide de l'air atmosphérique dans le boîtier d'admission. Un débit sans restriction est directement corrélé à des performances mécaniques maximales. La machine respire facilement, ce qui permet au moteur électrique de dépenser beaucoup moins d'énergie pour atteindre la puissance souhaitée en pieds cubes par minute. À l’inverse, lorsque les contaminants contournent une barrière dégradée, ils se mélangent à l’huile lubrifiante. Cela crée un composé hautement abrasif qui détruit prématurément les rotors, les cylindres et les roulements.
Les systèmes de filtration industriels utilisent différents types de médias. Les ingénieurs conçoivent chaque matériau pour répondre à des exigences environnementales spécifiques et à des taux de rétention de microns. La sélection du bon matériau a un impact direct sur la rapidité avec laquelle l'unité peut succomber au stress environnemental.
La cellulose standard offre une efficacité initiale élevée mais devient très restrictive lorsqu'elle est exposée à l'humidité. Il convient mieux aux installations de fabrication intérieures propres. Les mélanges de polyester et de synthétiques offrent une résistance supérieure à l’humidité, ce qui les rend idéaux pour les zones très humides. La mise à niveau vers des composants avancés et conçus avec précision garantit que le système maintient un apport volumétrique optimal même dans les environnements industriels les plus difficiles.
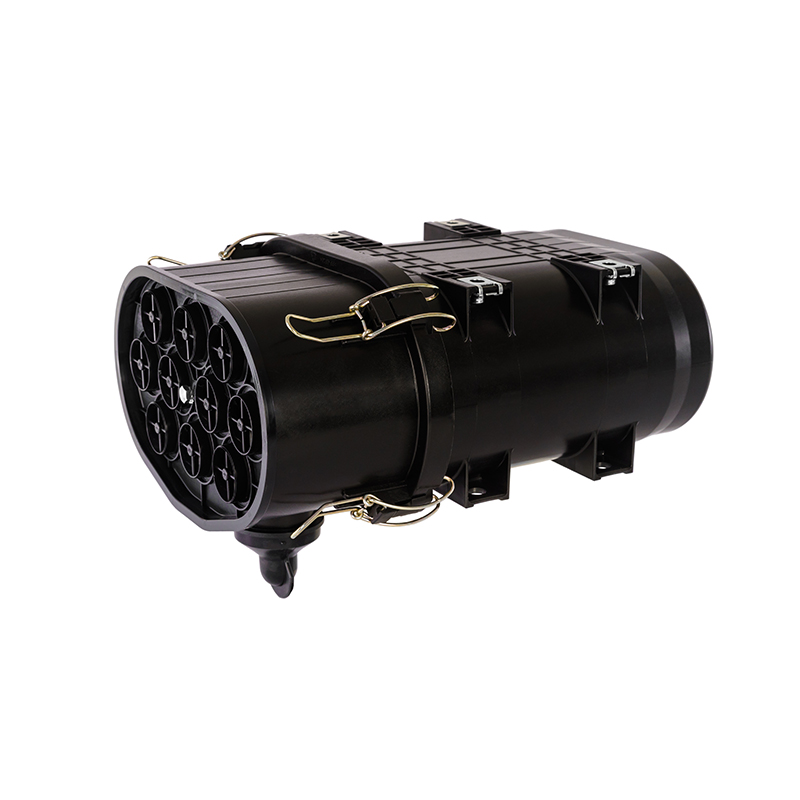
Comprendre les mécanismes exacts à l’origine de la dégradation des médias nécessite d’examiner des variables environnementales spécifiques interagissant avec les plis. Le colmatage est rarement un événement soudain. Il s’agit d’une accumulation progressive de particules qui modifie fondamentalement la géométrie physique du matériau poreux.
En fonction de sa puissance, un compresseur industriel peut aspirer des milliers de pieds cubes d'air par minute. Il agit essentiellement comme un aspirateur à grande vitesse. Dans les environnements exigeants tels que les usines de fabrication de métaux ou les chantiers de construction actifs, l’air ambiant est lourdement chargé de débris microscopiques.
Comme cet air sale est aspiré à travers le Filtre à air d'admission du compresseur d'air , les particules plus grandes que le micron sont piégées à la surface. Au fil du temps, ces particules sèches s’enfoncent profondément dans les pores microscopiques. Ils forment un gâteau de poussière dense. Une très fine couche de poussière peut augmenter temporairement l’efficacité du piégeage en créant une barrière plus étanche. Cependant, une accumulation continue comble rapidement les écarts. Une fois ces pores complètement obstrués, l’air ne peut plus passer à la vitesse requise. Cela déclenche les premières étapes d’une famine mécanique grave.
De plus, l’humidité atmosphérique introduit une variable secondaire et hautement destructrice dans le processus de filtration. Lorsqu’une machine fonctionne dans une installation mal ventilée ou avec une humidité relative élevée, elle aspire continuellement de la vapeur d’eau directement dans le boîtier.
Si le système utilise un support cellulosique standard, la nature hygroscopique du papier lui permet d'absorber cette humidité. Les fibres délicates gonflent, réduisant ainsi l’espace physique disponible pour le passage de l’air. Lorsque la poussière ambiante se mélange à cette humidité accumulée, elle crée une épaisse pâte boueuse à la surface. Au fur et à mesure que le compresseur s'allume et s'éteint, cette pâte durcit. Il crée une barrière impénétrable semblable à du béton qui accélère le processus de colmatage de manière exponentielle par rapport à la poussière sèche seule.
Dans certaines configurations opérationnelles à proximité de machines CNC lourdes, l'air ambiant peut contenir des brouillards d'huile en aérosol ou des vapeurs volatiles. Les unités alternatives plus anciennes avec des soupapes usées peuvent occasionnellement subir un léger retour d'huile dans le collecteur d'admission.
Lorsque le brouillard d’huile recouvre le support plissé, il agit comme un adhésif permanent très efficace. Les particules de poussière sèche standard qui pourraient généralement rebondir sont collées de manière permanente à la surface. Ce résidu collant empêche le composant d'être nettoyé par les vibrations naturelles de la machine. Il aveugle définitivement le matériau, nécessitant un remplacement immédiat pour rétablir une bonne circulation de l'air.
Des analyses récentes de l'industrie révèlent une évolution significative dans la manière dont les installations gèrent la santé pneumatique. L'approche traditionnelle reposait fortement sur une maintenance rigide basée sur un calendrier. Aujourd’hui, les opérations modernes adoptent de plus en plus l’analyse prédictive et les capteurs de pression différentielle compatibles IoT. Ces technologies intelligentes surveillent les niveaux de vide en temps réel. Ils alertent les équipes de maintenance au moment précis où le flux d’air commence à s’étouffer. Cette surveillance proactive évite les défaillances mécaniques en cascade associées à une filtration négligée.
Parallèlement, il existe une demande industrielle croissante pour des nanofibres avancées et des supports synthétiques mélangés. Les matériaux modernisés sont spécialement conçus pour résister à des niveaux d’humidité plus élevés sans gonfler. Ils offrent des capacités supérieures de rétention de la poussière. Ce changement reflète une orientation plus large du secteur manufacturier vers l'optimisation de la disponibilité des équipements dans des environnements d'exploitation de plus en plus difficiles et imprévisibles. Les ingénieurs s'éloignent des éléments de base en papier pour se tourner vers des solutions robustes qui garantissent un flux d'air continu sous une charge extrême de particules.
Permettre à une unité de filtration d’atteindre un état complètement obstrué constitue une défaillance de maintenance critique. Les conséquences vont bien au-delà d’une simple réduction du débit d’air. Elle déclenche une cascade de crises thermodynamiques et mécaniques.
La conséquence la plus immédiate et la plus mesurable d'une barrière bloquée est un phénomène connu sous le nom de Chute de pression . En dynamique des fluides, cela fait référence à la perte d’énergie lorsqu’un gaz se fraye un chemin à travers un obstacle restrictif.
Lorsque le média est étouffé, la pompe interne tente d'aspirer un volume d'air spécifique. Le blocage physique empêche cette action. En conséquence, la pression dans la chambre d’admission chute bien en dessous des niveaux atmosphériques, créant un vide profond. Étant donné que la machine ingère moins d’air par rotation, le volume total de sortie délivré au réservoir récepteur chute. Cette réduction affame les outils pneumatiques en aval. Les chaînes de montage calent et les quotas de production ne sont pas respectés.
Plus précisément, les équipements pneumatiques sont méticuleusement conçus pour fonctionner dans des paramètres thermiques stricts. Lorsque le débit d’air est restreint, le taux de compression augmente considérablement. Le moteur électrique doit consommer un ampérage nettement plus élevé pour maintenir sa vitesse de rotation tout en luttant contre le vide artificiel.
Cette charge électrique et mécanique accrue génère un excès de chaleur. Pour aggraver le problème, le volume réduit d’air entrant signifie qu’il y a moins de masse physique disponible pour absorber la chaleur de compression. La combinaison d’un moteur surmené et de températures de décharge qui montent en flèche entraîne une grave surchauffe. Un fonctionnement prolongé dans ces conditions brutales dégradera rapidement l’huile lubrifiante synthétique, fera fondre les joints internes et accélérera l’usure des roulements critiques.
Du point de vue de la gestion opérationnelle, un système de filtration négligé représente un énorme passif financier. La machine manque d'air, ce qui oblige le moteur à fonctionner pendant des cycles de service beaucoup plus longs juste pour atteindre la pression de coupure désignée dans le réservoir de stockage.
Les durées de fonctionnement prolongées gaspillent d’énormes quantités d’électricité. Pour les installations industrielles utilisant en permanence des unités de grande puissance, une augmentation de seulement 5 % de la consommation d'énergie due à un débit d'air restreint se traduit par des milliers de dollars de dépenses inutiles chaque année. Ce coût dépasse de loin le prix de l’entretien préventif de routine.
Se fier uniquement à un calendrier pour planifier les remplacements est souvent inadapté car les conditions environnementales peuvent changer rapidement. Les opérateurs doivent être formés pour reconnaître les signes avant-coureurs empiriques réels d’un système défaillant.
Si le réservoir récepteur prend un temps inhabituellement long à se remplir à partir du vide, La restriction d'apport est un suspect diagnostique principal. La pompe est peut-être mécaniquement solide, mais le volume d’air entrant dans le système est trop faible. Il ne peut tout simplement pas répondre à la demande des usines en aval, ce qui entraîne une stagnation des lectures des jauges.
Les signaux auditifs sont des indicateurs très fiables de stress mécanique. Une machine respirant à travers un milieu propre fonctionne avec un profil acoustique stable et prévisible. Lorsque les pores se bouchent, le moteur commence à paraître profondément sollicité en raison de la charge électrique accrue. Vous pouvez également entendre un gémissement ou un sifflement aigu lorsque l'air ambiant se fraye un chemin violemment à travers de minuscules espaces restreints dans le boîtier étouffé.
Les inspections visuelles de routine fournissent une confirmation immédiate de l’état des composants. Les opérateurs doivent retirer le boîtier et examiner physiquement les plis. Tenez le papier devant une forte lumière d'atelier. Si aucune illumination ne passe, le matériau est entièrement obstrué. Les principaux indicateurs visuels de défaillance incluent un changement profond de couleur du blanc ou du jaune au gris foncé. Des plis écrasés ou ondulés indiquent que la pression du vide extrême a dépassé l'intégrité structurelle du matériau. Tout résidu humide ou huileux sur la surface signifie que l’unité est définitivement aveuglée et ne peut pas être récupérée.
Bien que la physique fondamentale de la capture de la poussière reste constante, la conception mécanique de la machine spécifique dicte la manière dont elle interagit avec une barrière restreinte.
| du type de compresseur en cas d'obstruction | du mécanisme d'admission | Symptôme de défaillance | Niveau de risque du bloc air/pompe |
|---|---|---|---|
| Vis rotative | Aspiration continue et fluide à haut volume | Surchauffe rapide, dégradation de l'huile, ampérage moteur élevé | Critique : la poussière abrasive contournant le filtre détruit les rotors hélicoïdaux de précision. |
| Piston alternatif | Aspiration cyclique pulsée, démarrage et arrêt | Plis du filtre déchirés à cause des pointes de vide, remplissage lent du réservoir | Élevé : les débris pénétrant dans le cylindre provoquent des rayures immédiates sur les parois métalliques et une défaillance des vannes. |
Les architectures à vis rotatives sont conçues pour des cycles de service continus. Ils aspirent un volume d’air massif et constant à travers la soupape d’admission. En raison de cette demande de volume élevé, leurs médias de filtration traitent beaucoup plus d'air par heure qu'une unité alternative de taille similaire. Par conséquent, les machines à vis peuvent s’étouffer beaucoup plus rapidement dans des environnements sales.
En revanche, les unités à pistons alternatifs fonctionnent différemment. Ils aspirent l'air par une action pulsée lorsque le piston descend dans le cylindre. Cette aspiration soudaine, avec démarrage et arrêt, crée une contrainte physique unique sur le matériau plissé. Si le composant devient fortement obstrué, des pics brusques de pression de vide peuvent littéralement déchirer le papier fragile. Une fois le matériau rompu, les débris ambiants non filtrés s’engouffrent directement dans le cylindre.
Les stratégies d’atténuation proactives sont largement supérieures au dépannage réactif. En contrôlant l'environnement d'exploitation et en mettant à niveau vos composants, les installations peuvent maximiser la durée de vie de leurs équipements. En tant qu'ingénieur senior, je recommande toujours de s'éloigner des remplacements génériques et d'utiliser des pièces de précision conçues pour des débits spécifiques.
Par exemple, l'utilisation de produits tels que le filtre à air de la série DCF offre des avantages opérationnels significatifs. Lors de la sélection d'un remplacement, vous devez faire correspondre le débit nominal du filtre avec la sortie CFM de votre compresseur. La série DCF offre des options robustes avec des débits allant de 1,2 à 22 mètres cubes par minute. Ces unités sont dotées d'un papier filtrant de haute qualité et de couvercles en fer durables. Ils offrent une précision de filtration précise de 10 micromètres. Cela garantit que les particules nocives sont capturées bien avant qu'elles ne pénètrent dans la chambre de compression, protégeant ainsi efficacement Efficacité du compresseur.
De plus, l’optimisation de l’environnement de la salle des compresseurs prolonge la longévité des composants. Placez l'unité dans une pièce dédiée et climatisée, à l'écart des processus générateurs de poussière. L'installation de panneaux de préfiltration externes sur les persiennes de l'enceinte agit comme une barrière sacrificielle contre les gros débris.
Lorsqu'il est confronté à un composant sale, le personnel de maintenance se demande souvent s'il doit tenter de le nettoyer ou s'il doit être entièrement jeté. Du point de vue de l’ingénierie et de la fiabilité, le choix optimal est extrêmement clair.
Une pratique courante mais très préjudiciable dans de nombreux ateliers consiste à retirer une unité de papier obstruée et à la souffler avec une buse à air haute pression. Bien que cela puisse éliminer visuellement le gâteau de poussière de surface, cela est mécaniquement destructeur. Les buses d'air industrielles fonctionnent à des vitesses extrêmes. Lorsque l’air à haute pression frappe les fibres de cellulose délicates, il déchire des trous microscopiques dans le matériau. Ces déchirures sont complètement invisibles à l’œil nu mais détruisent absolument le micron de l’appareil. Par conséquent, la pièce nettoyée permet aux particules nocives de s’écouler directement dans la pompe.
Tenter de sauver une barrière dégradée est une fausse économie dangereuse. Le coût financier d'un remplacement neuf est statistiquement négligeable par rapport aux dépenses exorbitantes associées à la reconstruction d'une pompe en ruine. Le remplacement de l'unité garantit que le système revient à ses paramètres opérationnels de base. Il élimine les limites d'aspiration et rétablit une bonne régulation thermique.
Un système de filtration d’admission s’obstrue inévitablement en raison de l’accumulation incessante de poussière ambiante, d’humidité atmosphérique et de vapeurs d’huile collantes. Lorsque cette barrière critique devient obstruée, elle induit une grave restriction d’aspiration. Cela entraîne une chute massive de la pression de sortie, une surcharge thermique dangereuse et une usure mécanique accélérée.
Traiter ce composant comme une pièce d’usure vitale est la clé absolue pour maîtriser la santé pneumatique et stabiliser les coûts énergétiques. N'attendez pas que vos machines se mettent à rude épreuve ou que vos lignes de production calent. Inspectez votre système de filtration dès aujourd’hui et établissez un calendrier d’entretien proactif. Pour des remplacements de qualité industrielle garantissant un flux d'air optimal et une protection robuste, explorez les solutions de filtration haute performance disponibles chez Sykingtech pour assurer le bon fonctionnement et l'efficacité de vos opérations.
La fréquence de remplacement optimale dépend fortement de votre environnement d’exploitation spécifique. En règle générale, vous devez remplacer l'unité toutes les 1 000 à 2 000 heures de fonctionnement. Dans les zones fortement contaminées telles que les ateliers de menuiserie ou les usines de fabrication de métaux, des changements plus fréquents sont absolument nécessaires pour protéger les machines.
Bien que les fuites dans les conduites pneumatiques ou les dysfonctionnements des régulateurs en aval soient des problèmes courants, une chute soudaine de pression directement à la source est souvent provoquée par une restriction sévère de l'aspiration. Cela se produit lorsqu'une barrière de filtration complètement bloquée empêche la pompe d'aspirer suffisamment d'air ambiant.
Oui, absolument. Lorsque les pores sont obstrués, la machine doit travailler beaucoup plus fort pour aspirer l'air à travers la restriction physique. Cela amène le moteur électrique et la pompe à générer une chaleur mécanique excessive, ce qui peut rapidement dégrader l'huile et déclencher des interrupteurs de sécurité thermiques.
Une unité de filtration obstruée est la cause la plus courante et la plus directe de restriction d’admission, mais ce n’est pas tout à fait synonyme. La restriction fait référence à toute barrière empêchant la libre circulation de l’air. Cela peut également être dû à des tuyaux d'admission en caoutchouc effondrés ou à des tuyaux d'admission mal dimensionnés.
Vous devez faire correspondre la capacité de débit nominale du filtre au débit en pieds cubes par minute de votre pompe à compresseur. De plus, mesurez les dimensions physiques du boîtier, y compris le diamètre extérieur, le diamètre intérieur et la hauteur, pour garantir une bonne étanchéité.
Non, c'est fortement déconseillé. Les filtres automobiles sont conçus pour les moteurs à combustion interne avec différentes dynamiques de flux d'air et exigences en microns. Les compresseurs industriels nécessitent des fluides spécialement conçus, comme la série DCF, pour gérer une aspiration continue de gros volumes et des contaminants industriels distincts.
