
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 23/10/2026 Origine: Sito


Immagina di entrare nel tuo stabilimento di produzione in un frenetico lunedì mattina. Senti il tuo compressore d'aria sforzarsi in modo aggressivo. Nel frattempo, gli utensili pneumatici sulla catena di montaggio non riescono lentamente ad azionare gli elementi di fissaggio. Questo scenario rappresenta una frustrazione frequente e costosa per gli operatori industriali. Spesso, la causa principale di questa enorme inefficienza non è un catastrofico guasto meccanico all’interno del gruppo pompante. Si tratta piuttosto della trascuratezza di un accessorio apparentemente minore: il sistema di filtraggio dell'aspirazione.
Sebbene possa sembrare un componente semplice, questa barriera rappresenta in assoluto la prima linea di difesa contro la contaminazione atmosferica. Ignorare la sua manutenzione avvia un effetto domino distruttivo. Porta inevitabilmente a gravi rigature interne, al degrado dell’olio e a costosi tempi di inattività del sistema. Per proteggere le vostre apparecchiature industriali e mantenere prestazioni ottimali, è necessario comprendere gli esatti meccanismi alla base dei blocchi. Riconoscere i segnali di allarme empirici e implementare soluzioni ingegneristiche affidabili ripristinerà la vitalità del tuo sistema pneumatico.
Prima di diagnosticare come si verificano i blocchi, è essenziale stabilire una conoscenza di base dei meccanismi di filtrazione. In qualsiasi configurazione pneumatica, questo componente determina la qualità e il volume dell'aria che entra nella camera di compressione.
Un compressore industriale funziona aspirando continuamente aria ambiente. Riduce il volume fisico di quest'aria e la immagazzina ad alta pressione. L’aria di fabbrica non è mai del tutto pura. Trasporta milioni di microscopici particolati aerodispersi, aerosol e goccioline di umidità. L'obiettivo primario del L'elemento filtrante serve a catturare questi contaminanti invasivi prima che rompano le valvole interne.
La presenza di un supporto pulito facilita il flusso regolare dell'aria atmosferica nell'alloggiamento di aspirazione. Il flusso illimitato è direttamente correlato alle massime prestazioni meccaniche. La macchina respira facilmente, consentendo al motore elettrico di consumare molta meno energia per raggiungere la potenza di piedi cubi al minuto desiderata. Al contrario, quando i contaminanti oltrepassano una barriera degradata, si mescolano con l’olio lubrificante. Questo crea un composto altamente abrasivo che distrugge prematuramente rotori, cilindri e cuscinetti.
I sistemi di filtrazione industriale utilizzano vari tipi di media. Gli ingegneri progettano ciascun materiale per esigenze ambientali specifiche e livelli di ritenzione dei micron. La selezione del materiale corretto influisce direttamente sulla rapidità con cui l'unità potrebbe soccombere allo stress ambientale.
La cellulosa standard offre un'elevata efficienza iniziale ma diventa altamente restrittiva se esposta all'umidità. È più adatto per impianti di produzione interni puliti. Le miscele di poliestere e sintetico offrono una resistenza all'umidità superiore, rendendole ideali per le aree ad alta umidità. L'aggiornamento a componenti avanzati e progettati con precisione garantisce che il sistema mantenga un'aspirazione volumetrica ottimale anche negli ambienti industriali più difficili.
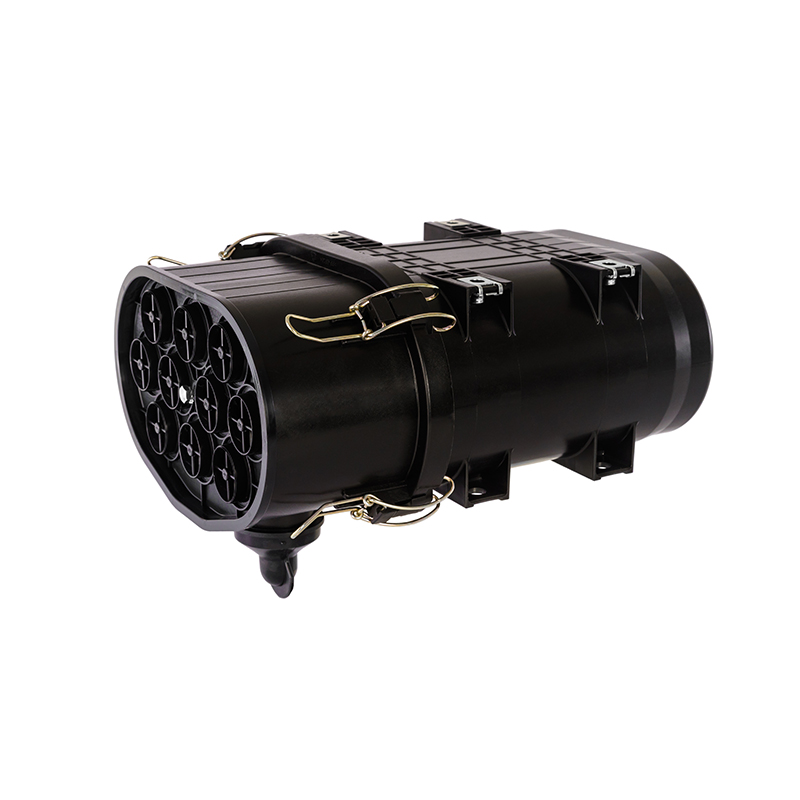
Comprendere gli esatti meccanismi alla base del degrado dei media richiede l'esame di specifiche variabili ambientali che interagiscono con le pieghe. L'intasamento è raramente un evento improvviso. Si tratta di un progressivo accumulo di particolato che altera sostanzialmente la geometria fisica del materiale poroso.
A seconda della sua potenza, un compressore industriale può aspirare migliaia di piedi cubi di aria al minuto. Funziona essenzialmente come un aspirapolvere ad alta velocità. In ambienti pesanti come impianti di lavorazione dei metalli o cantieri edili attivi, l'aria ambiente è fortemente carica di detriti microscopici.
Mentre l'aria sporca viene aspirata attraverso il Filtro dell'aria di aspirazione del compressore d'aria , le particelle più grandi della classificazione in micron vengono intrappolate sulla superficie. Nel corso del tempo, queste particelle secche si incastrano in profondità nei pori microscopici. Formano una densa torta di polvere. Uno strato molto sottile di polvere può aumentare temporaneamente l'efficienza di cattura creando una barriera più stretta. Tuttavia, l’accumulazione continua colma rapidamente i divari. Una volta che questi pori sono completamente occlusi, l’aria non può più passare alla velocità richiesta. Ciò avvia le prime fasi di grave fame meccanica.
Inoltre, l’umidità atmosferica introduce una variabile secondaria e altamente distruttiva nel processo di filtrazione. Quando una macchina funziona in una struttura con scarsa ventilazione o elevata umidità relativa, aspira continuamente vapore acqueo direttamente nell'alloggiamento.
Se il sistema utilizza supporti standard in cellulosa, la natura igroscopica della carta fa sì che assorba questa umidità. Le fibre delicate si gonfiano, restringendo lo spazio fisico disponibile per il passaggio dell'aria. Quando la polvere ambientale si mescola con l'umidità accumulata, crea una densa pasta fangosa sulla superficie. Quando il compressore si accende e si spegne, questa pasta si indurisce. Crea una barriera impenetrabile simile al cemento che accelera il processo di intasamento in modo esponenziale rispetto alla sola polvere secca.
In alcune configurazioni operative vicino a macchinari CNC pesanti, l'aria ambiente può contenere nebbie d'olio aerosol o vapori volatili. Le unità alternative più vecchie con valvole usurate possono occasionalmente presentare un leggero ritorno di olio nel collettore di aspirazione.
Quando la nebbia d'olio ricopre il supporto pieghettato, agisce come un adesivo permanente altamente efficace. Le particelle di polvere secca standard che normalmente potrebbero rimbalzare vengono permanentemente incollate alla superficie. Questo residuo appiccicoso impedisce che il componente venga liberato dalle vibrazioni naturali della macchina. Acceca permanentemente il materiale, rendendone necessaria la sostituzione immediata per ripristinare il corretto flusso d'aria.
Recenti analisi di settore rivelano un’evoluzione significativa nel modo in cui le strutture gestiscono la salute pneumatica. L’approccio tradizionale si basava fortemente su una rigida manutenzione basata sul calendario. Oggi, le operazioni moderne adottano sempre più l’analisi predittiva e i sensori di pressione differenziale abilitati all’IoT. Queste tecnologie intelligenti monitorano i livelli di vuoto in tempo reale. Avvisano le squadre di manutenzione nel momento esatto in cui il flusso d'aria inizia a soffocare. Questo monitoraggio proattivo previene i guasti meccanici a cascata associati a una filtrazione trascurata.
Allo stesso tempo, vi è una crescente domanda industriale di nanofibre avanzate e materiali sintetici misti. I materiali modernizzati sono specificamente progettati per resistere a livelli di umidità più elevati senza gonfiarsi. Offrono capacità di trattenimento della polvere superiori. Questo cambiamento riflette una più ampia attenzione della produzione verso la massimizzazione dei tempi di attività delle apparecchiature in ambienti operativi sempre più difficili e imprevedibili. Gli ingegneri si stanno allontanando dagli elementi di base in carta verso soluzioni robuste che garantiscono un flusso d'aria continuo in condizioni di carico di particolato estremo.
Consentire a un'unità di filtraggio di raggiungere uno stato completamente occluso è un errore critico di manutenzione. Le conseguenze vanno ben oltre la semplice riduzione del flusso d’aria. Innesca una cascata di crisi termodinamiche e meccaniche.
La conseguenza più immediata e misurabile di una barriera bloccata è un fenomeno noto come Caduta di pressione . Nella dinamica dei fluidi, questo si riferisce alla perdita di energia quando un gas si fa strada attraverso un ostacolo restrittivo.
Quando il fluido è intasato, la pompa interna tenta di aspirare un volume d'aria specifico. Il blocco fisico impedisce questa azione. Di conseguenza, la pressione all'interno della camera di aspirazione scende ben al di sotto dei livelli atmosferici, creando un vuoto profondo. Poiché la macchina aspira meno aria per rotazione, il volume totale in uscita erogato al serbatoio di raccolta crolla. Questa riduzione affama gli utensili pneumatici a valle. Lo stallo delle linee di assemblaggio e le quote di produzione vengono perse.
Nello specifico, le apparecchiature pneumatiche sono meticolosamente progettate per funzionare entro rigorosi parametri termici. Quando il flusso d'aria è limitato, il rapporto di compressione aumenta notevolmente. Il motore elettrico deve assorbire un amperaggio significativamente più elevato per mantenere la sua velocità di rotazione mentre lotta contro il vuoto artificiale.
Questo aumento del carico elettrico e meccanico genera calore in eccesso. Ad aggravare il problema, il volume ridotto di aria in entrata significa che c’è meno massa fisica disponibile per assorbire il calore della compressione. La combinazione di un motore sovraccarico e temperature di scarico alle stelle porta a un grave surriscaldamento. Il funzionamento prolungato in queste condizioni brutali degraderà rapidamente l'olio lubrificante sintetico, scioglierà le guarnizioni interne e accelererà l'usura dei cuscinetti critici.
Dal punto di vista della gestione operativa, un sistema di filtraggio trascurato rappresenta un enorme onere finanziario. La macchina è priva di aria, costringendo il motore a funzionare per cicli di lavoro significativamente più lunghi solo per raggiungere la pressione di interruzione designata nel serbatoio di stoccaggio.
Tempi di funzionamento prolungati sprecano enormi quantità di elettricità. Per gli impianti industriali che utilizzano continuamente unità ad alta potenza, un aumento di appena il 5% del consumo energetico a causa del flusso d’aria limitato si traduce in migliaia di dollari in spese per le utenze sprecate ogni anno. Questo costo supera di gran lunga il prezzo della manutenzione preventiva ordinaria.
Affidarsi esclusivamente a un calendario per programmare le sostituzioni è spesso inadeguato perché le condizioni ambientali possono cambiare rapidamente. Gli operatori devono essere addestrati a riconoscere i segnali di allarme empirici del mondo reale di un sistema difettoso.
Se il serbatoio del ricevitore impiega un tempo insolitamente lungo per riempirsi da vuoto, La restrizione dell'assunzione è un sospetto diagnostico primario. La pompa potrebbe essere meccanicamente sana, ma il volume d'aria che entra nel sistema è troppo basso. Semplicemente non è in grado di superare la domanda delle fabbriche a valle, con conseguenti letture dei manometri stagnanti.
I segnali uditivi sono indicatori altamente affidabili di stress meccanico. Una macchina che respira attraverso mezzi puliti funziona con un profilo acustico stabile e prevedibile. Quando i pori si intasano, il motore inizierà a suonare molto teso a causa dell'aumento del carico elettrico. Potresti anche sentire un lamento acuto o un fischio mentre l'aria ambiente si fa strada violentemente attraverso piccoli spazi ristretti nell'alloggiamento soffocato.
Le ispezioni visive di routine forniscono una conferma immediata dello stato di salute dei componenti. Gli operatori dovrebbero rimuovere l'alloggiamento ed esaminare fisicamente le pieghe. Tieni il foglio davanti a una forte luce del negozio. Se non passa alcuna illuminazione, il materiale è completamente occluso. I principali indicatori visivi di guasto includono un profondo cambiamento di colore dal bianco o giallo al grigio scuro. Pieghe schiacciate o ondulate indicano che la pressione del vuoto estremo ha superato l'integrità strutturale del materiale. Qualsiasi residuo umido o oleoso sulla superficie significa che l'unità è permanentemente accecata e non può essere recuperata.
Mentre la fisica fondamentale della cattura della polvere rimane costante, la progettazione meccanica della macchina specifica determina il modo in cui questa interagisce con una barriera ristretta.
| del tipo di compressore in caso di ostruzione | del meccanismo di aspirazione | Sintomo di guasto | Livello di rischio per gruppo compressore/pompa |
|---|---|---|---|
| Vite rotante | Aspirazione continua e regolare di grandi volumi | Surriscaldamento rapido, degrado dell'olio, amperaggio elevato del motore | Critico: la polvere abrasiva che bypassa il filtro distrugge i rotori elicoidali di precisione. |
| Pistone alternativo | Aspirazione ciclica pulsante, con avvio e arresto | Pieghe del filtro strappate a causa di picchi di vuoto, riempimento lento del serbatoio | Alto: i detriti che entrano nel cilindro causano un'immediata rigatura delle pareti metalliche e il guasto della valvola. |
Le architetture a vite rotante sono progettate per cicli di lavoro continui. Aspirano un volume d'aria massiccio e costante attraverso la valvola di ingresso. A causa di questa domanda di volumi elevati, i loro mezzi di filtrazione trattano una quantità di aria significativamente maggiore all'ora rispetto a un'unità alternativa di dimensioni simili. Di conseguenza, le macchine a vite possono soffocarsi molto più velocemente in ambienti sporchi.
Al contrario, le unità a pistoni alternativi funzionano diversamente. Aspirano l'aria attraverso un'azione pulsante mentre il pistone si muove verso il basso nel cilindro. Questo improvviso avvio e arresto dell'aspirazione crea uno stress fisico unico sul materiale pieghettato. Se il componente è molto intasato, picchi improvvisi di pressione del vuoto possono letteralmente strappare la carta debole. Una volta che il materiale si rompe, i detriti ambientali non filtrati si riversano direttamente nel cilindro.
Le strategie di mitigazione proattive sono di gran lunga superiori alla risoluzione dei problemi reattiva. Controllando l'ambiente operativo e aggiornando i componenti, le strutture possono massimizzare la durata delle loro apparecchiature. In qualità di ingegnere senior, consiglio sempre di abbandonare le sostituzioni generiche e di utilizzare parti progettate con precisione progettate per portate specifiche.
Ad esempio, l'utilizzo di prodotti come il filtro dell'aria della serie DCF offre vantaggi operativi significativi. Quando si seleziona un ricambio, è necessario far corrispondere la portata nominale del filtro all'uscita CFM del compressore. La serie DCF offre opzioni robuste con portate che vanno da 1,2 a 22 metri cubi al minuto. Queste unità sono dotate di carta filtrante di alta qualità e coperture in ferro resistenti. Forniscono una precisione di filtrazione precisa di 10 micrometri. Ciò garantisce che le particelle nocive vengano catturate ben prima che entrino nella camera di compressione, proteggendole efficacemente Efficienza del compressore.
Inoltre, l'ottimizzazione dell'ambiente della sala compressori prolunga la longevità dei componenti. Posizionare l'unità in una stanza dedicata e climatizzata, lontano da processi che generano polvere. L'installazione di pannelli di prefiltrazione esterni sulle feritoie dell'involucro funge da barriera sacrificale contro i detriti di grandi dimensioni.
Di fronte a un componente sporco, il personale addetto alla manutenzione spesso discute se tentare di pulirlo o scartarlo del tutto. Dal punto di vista ingegneristico e dell’affidabilità, la scelta ottimale è assolutamente chiara.
Una pratica comune ma altamente dannosa in molte officine è rimuovere un'unità carta intasata e soffiarla via con un ugello ad aria ad alta pressione. Sebbene ciò possa rimuovere visivamente lo strato di polvere superficiale, è meccanicamente distruttivo. Gli ugelli ad aria industriali funzionano a velocità estreme. Quando l’aria ad alta pressione colpisce le delicate fibre di cellulosa, provoca fori microscopici nel materiale. Questi strappi sono completamente invisibili ad occhio nudo ma distruggono assolutamente la classificazione in micron dell'unità. Di conseguenza, la parte pulita consente alle particelle dannose di fluire direttamente nella pompa.
Il tentativo di salvare una barriera degradata è una pericolosa falsa economia. Il costo finanziario di una sostituzione nuova di zecca è statisticamente trascurabile rispetto alle spese esorbitanti associate alla ricostruzione di una pompa danneggiata. La sostituzione dell'unità garantisce che il sistema ritorni ai parametri operativi di base. Elimina i limiti di aspirazione e ripristina la corretta regolazione termica.
Un sistema di filtraggio in aspirazione inevitabilmente si intasa a causa dell'incessante accumulo di polvere ambientale, umidità atmosferica e vapori d'olio appiccicosi. Quando questa barriera critica viene occlusa, induce una grave limitazione dell’aspirazione. Ciò porta a un massiccio calo della pressione di uscita, a un pericoloso sovraccarico termico e a un'usura meccanica accelerata.
Trattare questo componente come una parte vitale soggetta a usura è la chiave assoluta per padroneggiare la salute pneumatica e stabilizzare i costi energetici. Non aspettate che i vostri macchinari si sforzino in modo udibile o che le vostre linee di produzione si blocchino. Ispeziona oggi stesso il tuo sistema di filtraggio e stabilisci un programma di manutenzione proattivo. Per sostituzioni di livello industriale che garantiscono un flusso d'aria ottimale e una protezione robusta, esplora le soluzioni di filtrazione ad alte prestazioni disponibili presso Sykingtech per mantenere le tue operazioni fluide ed efficienti.
La frequenza di sostituzione ottimale dipende fortemente dall'ambiente operativo specifico. Come riferimento generale, è necessario sostituire l'unità ogni 1.000-2.000 ore di funzionamento. In aree altamente contaminate come falegnamerie o impianti di lavorazione dei metalli, sono assolutamente necessari cambi più frequenti per proteggere i macchinari.
Sebbene le perdite della linea pneumatica o il guasto dei regolatori a valle siano problemi comuni, un improvviso calo di pressione direttamente alla fonte è spesso causato da una grave limitazione dell'aspirazione. Ciò si verifica quando una barriera di filtrazione completamente bloccata impedisce alla pompa di aspirare una quantità sufficiente di aria ambiente.
Sì, assolutamente. Quando i pori sono ostruiti, la macchina deve lavorare molto più duramente per far passare l'aria attraverso la restrizione fisica. Ciò fa sì che il motore elettrico e la pompa generino un calore meccanico eccessivo, che può degradare rapidamente l'olio e attivare interruttori termici di sicurezza.
Un'unità di filtrazione intasata è la causa più comune e diretta di limitazione dell'aspirazione, ma non sono del tutto sinonimi. La restrizione si riferisce a qualsiasi barriera che impedisce il libero flusso d'aria. Può anche essere causato da tubi di aspirazione in gomma crollati o da tubazioni di aspirazione di dimensioni inadeguate.
È necessario abbinare la capacità di flusso nominale del filtro alla potenza in piedi cubi al minuto della pompa del compressore. Inoltre, misurare le dimensioni fisiche dell'alloggiamento, inclusi il diametro esterno, il diametro interno e l'altezza, per garantire una tenuta adeguata.
No, questo è altamente sconsigliato. I filtri automobilistici sono progettati per motori a combustione interna con diverse dinamiche del flusso d'aria e requisiti di micron. I compressori industriali richiedono fluidi appositamente progettati, come la serie DCF, per gestire l'aspirazione continua di volumi elevati e contaminanti industriali distinti.
